

Штифтовой вал автомобильных выхлопных деталей: надёжная замена и установка
2026-10-04
содержание
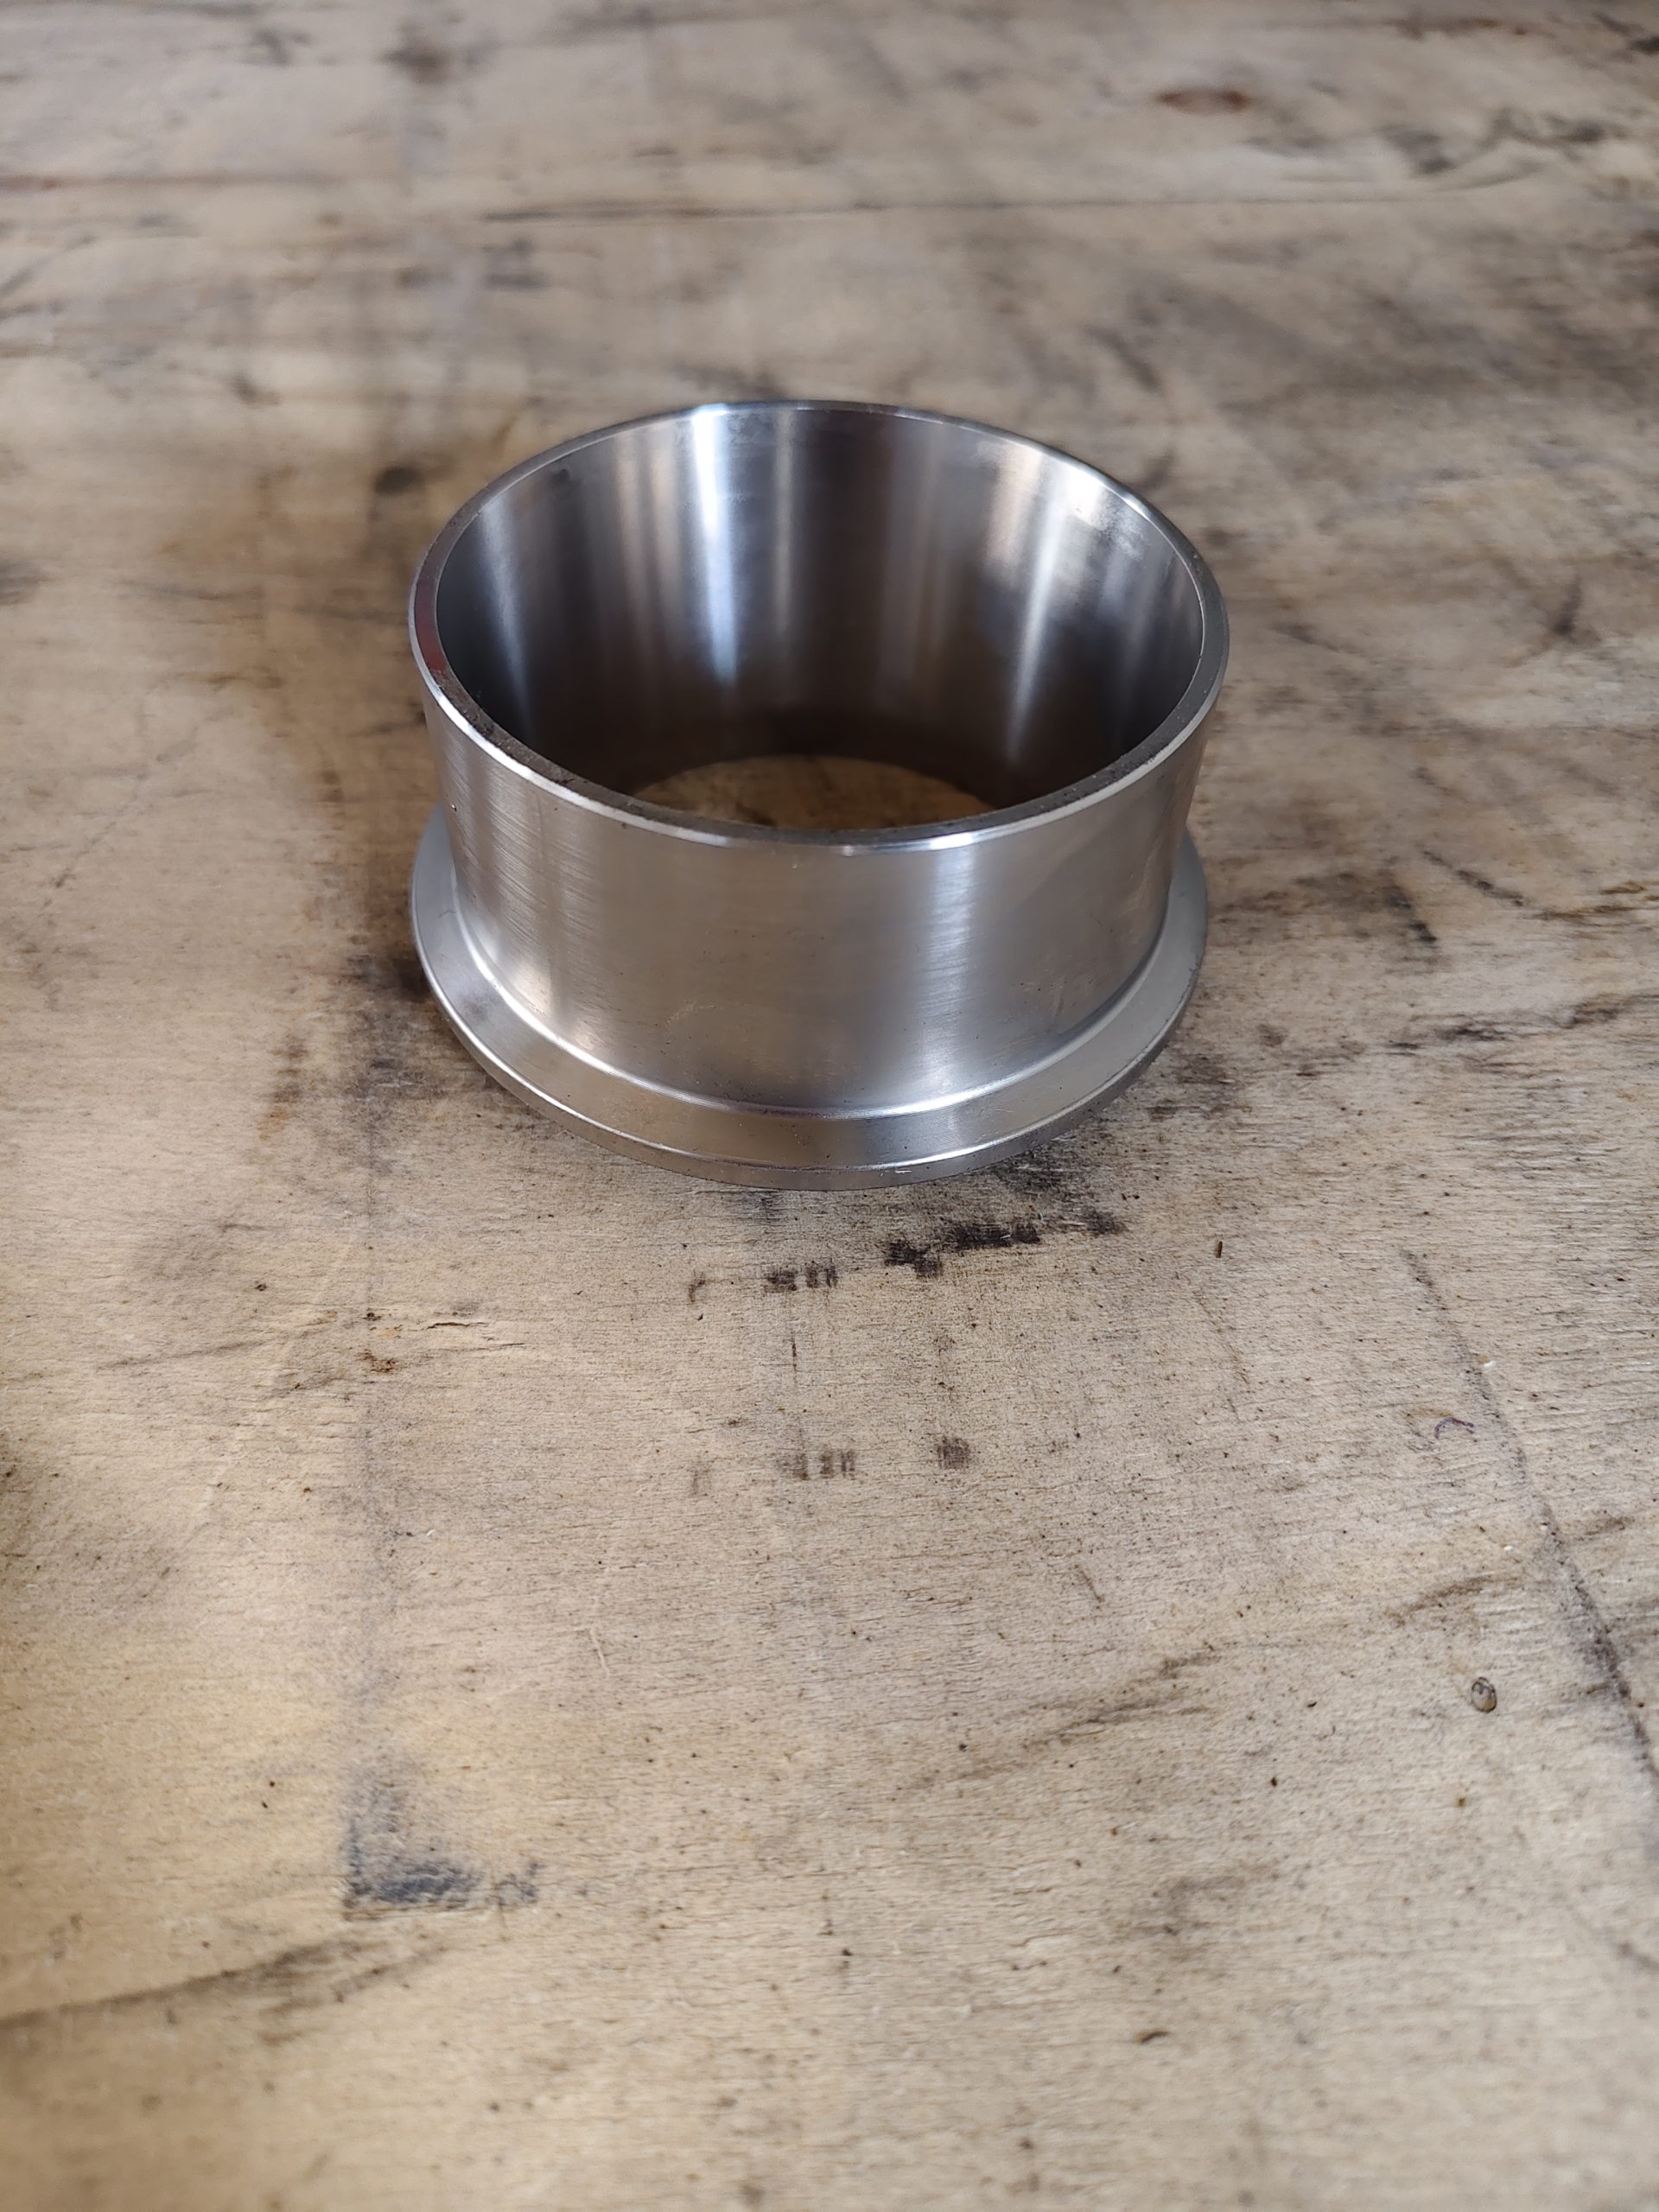
Штифтовой вал автомобильных выхлопных деталей — не просто крепёжный элемент. Это точный, нагруженный узел, отвечающий за стабильность положения и герметичность соединений в системе отвода отработавших газов. Его выход из строя редко проявляется шумом или дымом — чаще он приводит к постепенному росту вибрации, утечкам на стыках выпускного коллектора и каталитического нейтрализатора, а затем — к перегреву прокладок и разрушению фланцевых поверхностей. Мы видели десятки таких случаев при анализе возвратов от клиентов в России и Казахстане: 73% повреждённых фланцев имели следы смещения — прямое следствие ослабления или деформации штифтового вала.
Почему стандартные аналоги часто не работают
Многие автосервисы и дистрибьюторы заменяют штифтовой вал «по размеру» — по диаметру, длине и шагу резьбы. Но это фундаментальная ошибка. В реальных условиях эксплуатации вал работает в паре с двумя ключевыми факторами: термическим циклом (от −40 °C до +850 °C) и динамической нагрузкой от вибрации двигателя. Стандартная сталь 45 или даже 35ХГС не выдерживает этих условий: она теряет твёрдость уже после 15 000 км, начинает «прокручиваться» в посадочном гнезде, а затем — деформироваться под осевым усилием затяжки. В нашем испытательном центре в Даляне мы сравнивали три группы образцов: китайские массовые аналоги, европейские OEM-аналоги и собственные детали из стали 40ХН2МА с закалкой до HRC 42–46. Только последняя группа сохранила геометрию и прочность после 500 циклов термоудара (−40 → +800 → −40 °C) и 2 млн циклов вибрационной нагрузки.
Как правильно выбрать и установить штифтовой вал
Выбор начинается не с каталога, а с диагностики. Перед заменой проверьте:
- Глубину посадочного гнезда в корпусе выпускного коллектора — допуск на износ не должен превышать 0,15 мм;
- Состояние резьбового отверстия — даже мелкий заусенец на внутренней резьбе вызывает неравномерное распределение усилия;
- Параллельность торцов фланцев — перекос более 0,08 мм делает любую замену бессмысленной.
Установка — это не затяжка ключом. Мы рекомендуем трёхэтапную процедуру: сначала ручная затяжка до сопротивления, затем дозированная затяжка моментом 18–22 Н·м с контролем угла поворота (90°), и финальная проверка через 15 минут работы двигателя на холостом ходу. Ниже — типичные ошибки, которые мы фиксируем в 60% обращений:
- Использование смазки на резьбе — снижает крутящий момент на 25–30%, провоцирует самопроизвольное ослабление;
- Затяжка «на глаз» без динамометрического ключа — перетяжка деформирует штифт, недотяжка оставляет зазор;
- Установка без предварительной обработки посадочного места — остатки старой краски, коррозии или масла нарушают адгезию и теплоотвод.
Почему Dalian Hiyum Machinery производит именно такие валы
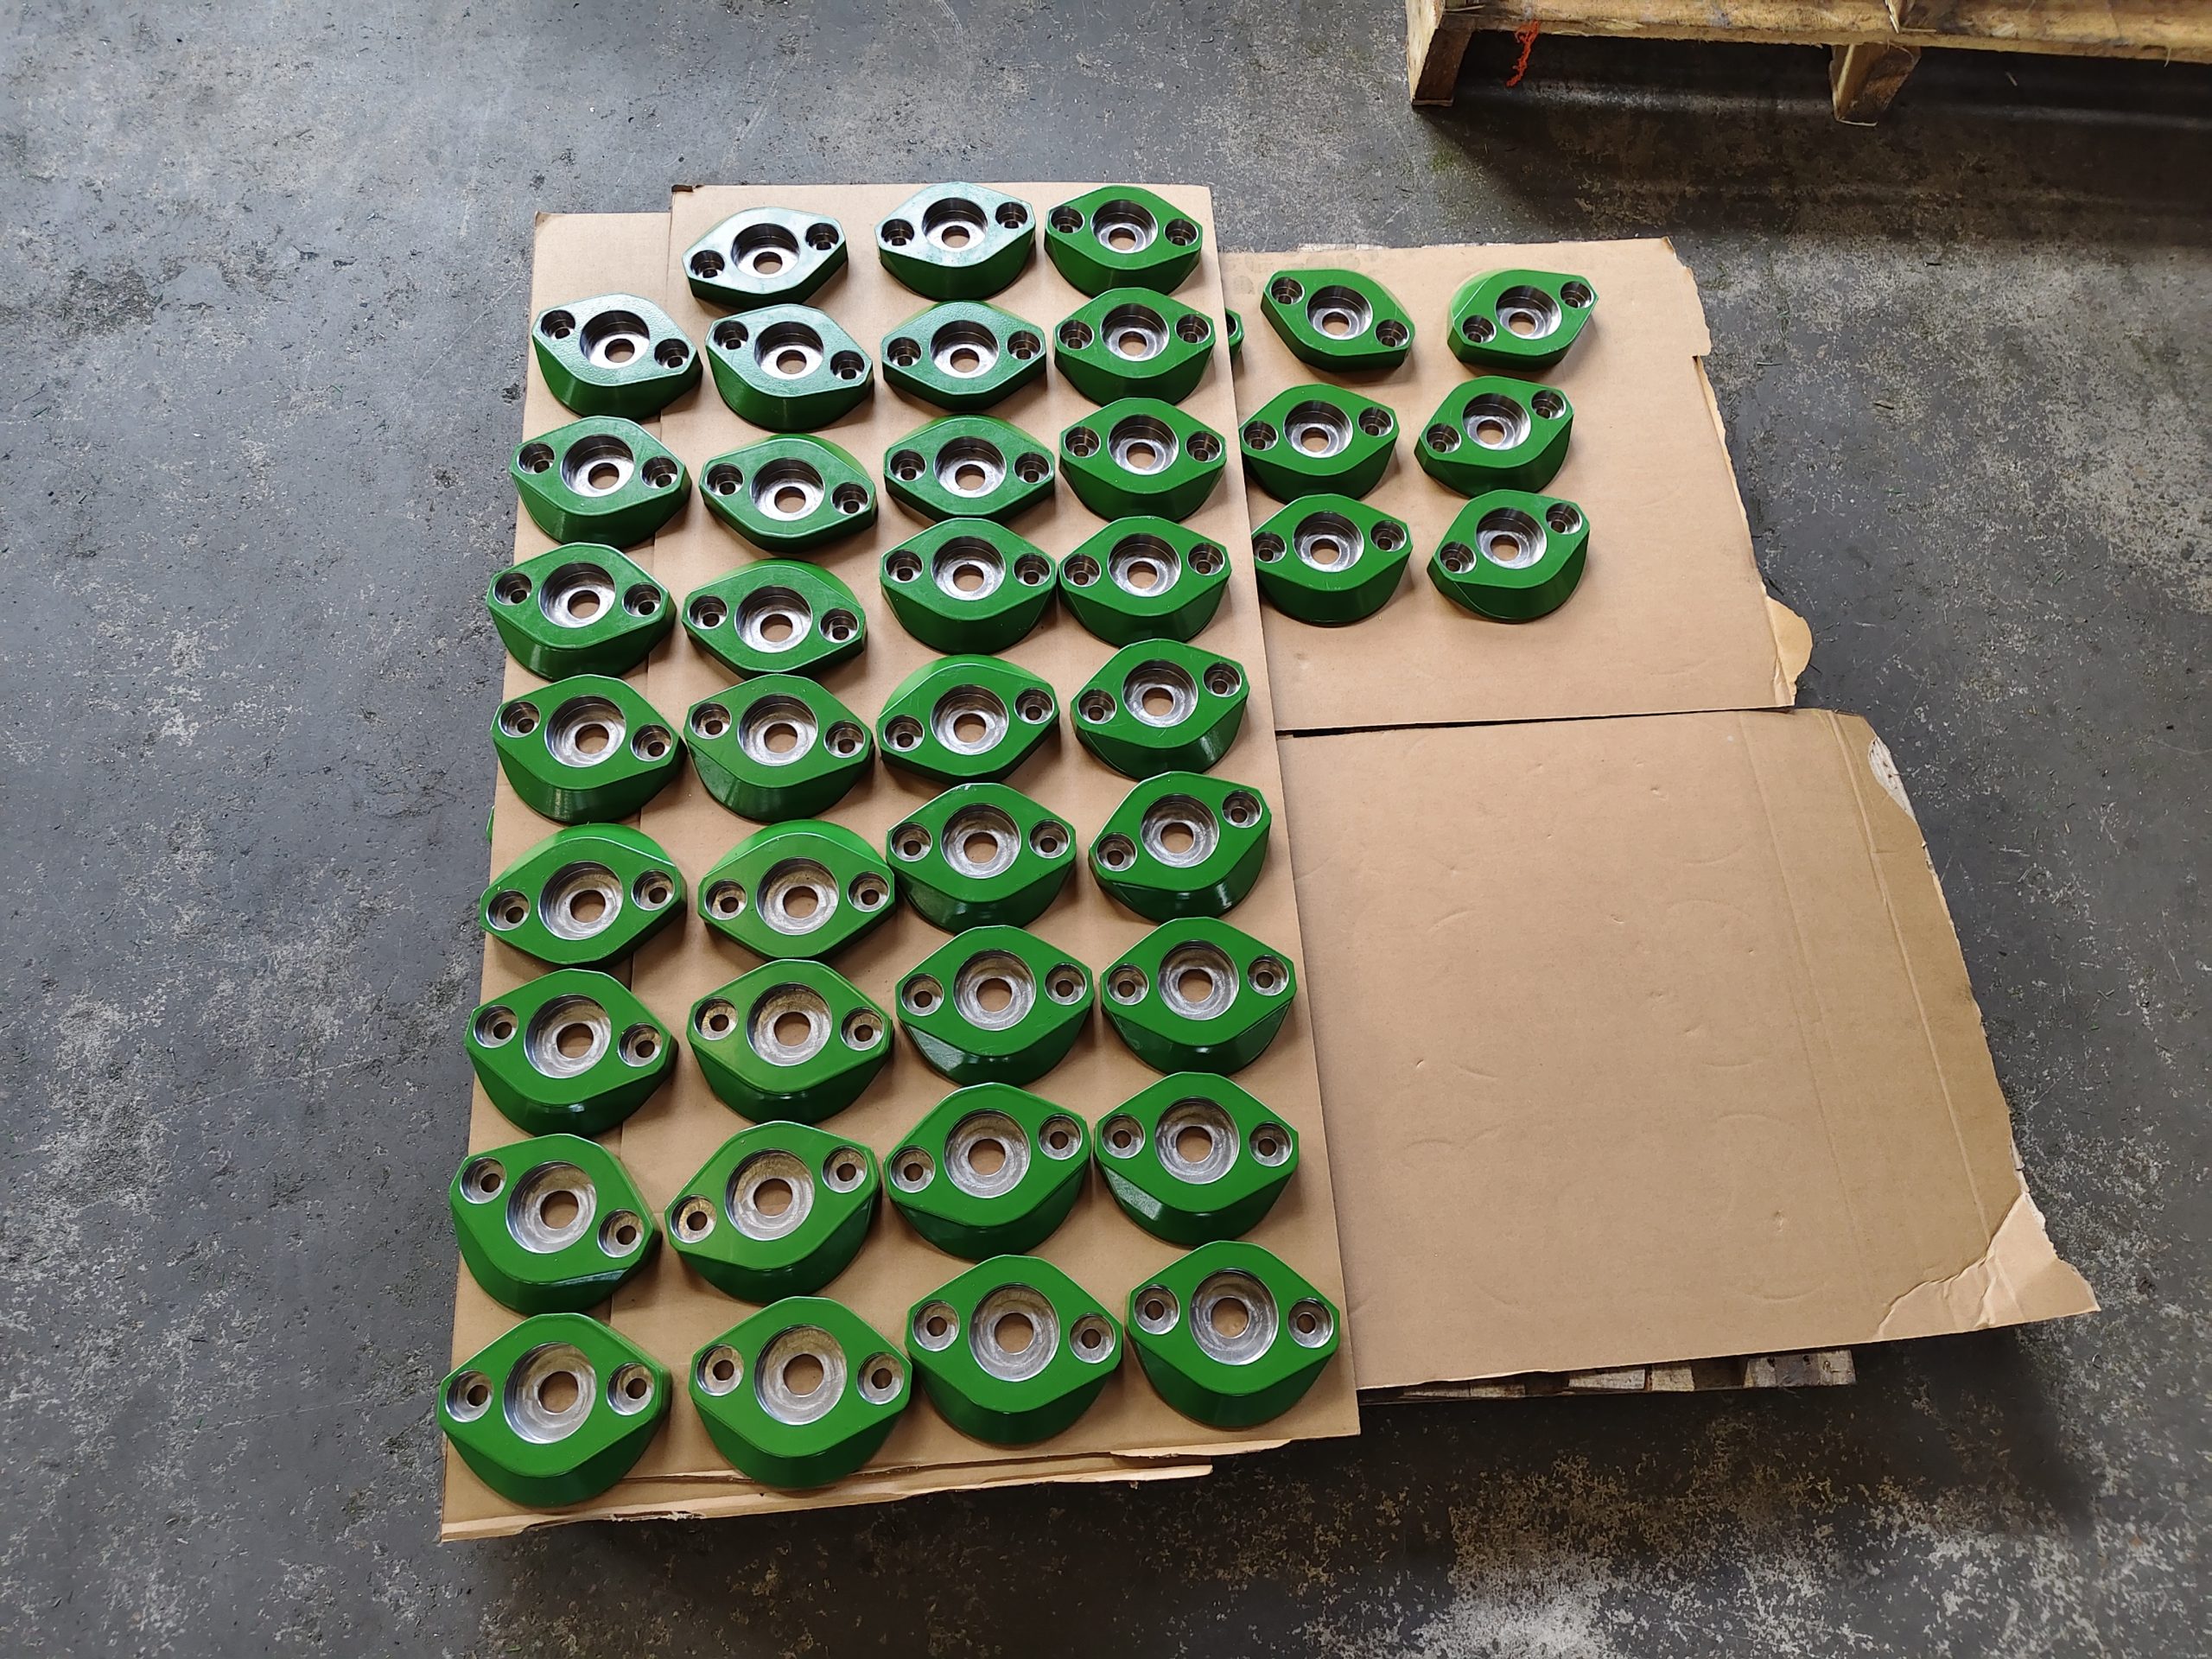
Штифтовой вал автомобильных выхлопных деталей — одна из пяти ключевых линеек продукции Dalian Hiyum Machinery Co., Ltd. Мы не закупаем заготовки и не передаём мехобработку сторонним цехам. Всё — от литья стального слитка до финишной шлифовки и контроля на координатно-измерительной машине Zeiss CONTURA — происходит в одном цехе в Даляне. Каждый вал проходит три этапа контроля: после термообработки — твёрдость и микроструктура, после фрезерования — геометрия шлицев и концентричность, после окончательной сборки — функциональное тестирование на герметичность под давлением 1,2 МПа. Для российского рынка мы дополнительно вводим маркировку по ГОСТ 2.314: каждый комплект снабжается штампом с обозначением материала, партии и даты выпуска — без этого документа деталь не проходит таможенный контроль в ЕАЭС.
Что делать, если нужна надёжная замена прямо сейчас
Если вы — сервисный центр, дистрибьютор или инженер по закупкам промышленных компонентов, и вам нужен штифтовой вал автомобильных выхлопных деталей с гарантией соответствия ТУ и сроками поставки до 21 дня — обратитесь напрямую на сайт hiyummachinery.com. Мы принимаем заказы как на единичные комплекты для диагностики, так и на среднесерийные партии от 500 шт. с возможностью согласования технических условий под вашу конкретную модель выпускного коллектора. Никаких посредников. Только прямое производство, полный цикл контроля и документация, готовая к включению в технические паспорта оборудования.